


DIN 662 Заклёпка с полупотайной головкой

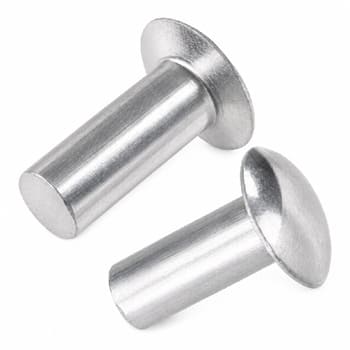
Заклёпки под молоток с полупотайной головкой DIN 662: особенности, применение и подбор
Заклёпки DIN 662 — это забивные крепёжные изделия с полупотайной (грибовидной) головкой, которые формируют неразъёмное соединение за счёт расклёпывания стержня. Такой крепёж востребован там, где важна прочность стыка и аккуратный внешний вид: выступающая часть головки минимально возвышается над поверхностью, а коническая нижняя часть утапливается в материал.
Конструкция и особенности формы
Полупотайная головка DIN 662 сочетает два элемента:
- нижняя часть — усечённый конус, который частично утапливается в отверстие и обеспечивает плотную посадку;
- верхняя часть — полусфера, которая при расклёпывании формирует замыкающую головку и надёжно фиксирует соединение.
Стержень — гладкий, цилиндрический, без резьбы. Монтаж выполняется с двух сторон: с одной стороны устанавливают заклёпку, с другой — расклёпывают стержень молотком либо пневмоинструментом.
Типоразмеры по DIN 662
Стандарт регламентирует заклёпки в диапазоне диаметров стержня примерно от 1,6 до 6 мм. Основные параметры:
- диаметр стержня (d1) — определяет несущую способность и подбирается под отверстие;
- длина стержня (l) — должна соответствовать суммарной толщине соединяемых материалов плюс запас на формирование замыкающей головки;
- диаметр головки (d2) и высота головки (k) — зависят от диаметра стержня;
- параметр «e» (расстояние от стержня до меньшего основания конуса) — важен для расчёта посадки в отверстие.
При подборе размера учитывают, что отверстие в деталях должно быть чуть больше диаметра стержня (обычно на 0,1–0,2 мм), чтобы заклёпка свободно входила, но не болталась.
Материалы и покрытия
Заклёпки DIN 662 выпускают из разных материалов в зависимости от условий эксплуатации:
- углеродистая сталь без покрытия — для общепромышленных задач, где не требуется высокая коррозионная стойкость;
- нержавеющая сталь (А2, А4) — для влажных и агрессивных сред, в том числе на улице и в пищевой промышленности;
- алюминий и алюминиевые сплавы — когда важна лёгкость и коррозионная стойкость при умеренных нагрузках;
- медь, латунь — для электротехники, декоративных решений и сред, где нежелательна гальваническая коррозия.
Покрытия (цинк, никель и др.) применяют в зависимости от требований к долговечности и внешнему виду.
Где применяют заклёпки DIN 662
Типичные сферы использования:
- машиностроение и приборостроение — для прочного соединения листовых деталей, кожухов, панелей;
- строительство и металлоконструкции — там, где требуется неразъёмный крепёж без сварки;
- транспортное машиностроение — в узлах, подверженных вибрациям: соединение обшивки, накладок, кронштейнов;
- мебель и декоративные панели — когда нужно скрыть крепёж и получить ровную поверхность;
- электротехника и вентиляция — для сборки корпусов, коробов, воздуховодов.
Ключевое преимущество — устойчивость к вибрациям и отсутствие возможности самопроизвольного ослабления, в отличие от резьбовых соединений.
Преимущества и ограничения
Преимущества:
- высокая прочность на срез и отрыв;
- устойчивость к вибрациям;
- аккуратный внешний вид за счёт полупотайной головки;
- простота монтажа при наличии доступа с двух сторон;
- широкий выбор материалов под разные условия эксплуатации.
Ограничения:
- требуется доступ к обеим сторонам соединения;
- соединение неразъёмное: демонтаж возможен только высверливанием;
- точность подготовки отверстий критична: слишком большое отверстие снижает прочность, слишком маленькое — может деформировать детали.
Аналоги и взаимозаменяемость
Ближайшие аналоги DIN 662:
- ГОСТ 10301‑80 — заклепки с полупотайной головкой с диаметром стержня от 2 до 36 мм классов точности В и С;
- ISO 1051 — заклёпки стальные под молоток, тип D - с полупотайной головкой.
При замене важно проверять соответствие размеров и механических характеристик, так как допуски и геометрия могут незначительно отличаться.
Как правильно подобрать и установить
- Определите суммарную толщину соединяемых листов — это база для выбора длины заклёпки.
- Выберите диаметр стержня исходя из расчётной нагрузки и толщины материалов.
- Подготовьте отверстия чуть больше диаметра стержня, с зенковкой под конус головки.
- Установите заклёпку так, чтобы коническая часть плотно села в зенковку.
- Расклепайте стержень с обратной стороны до формирования плотной замыкающей головки. Следите, чтобы не было трещин и надрывов — это признак некачественного материала или ошибки в подборе размера.

| d1 | d2 | d3 мин. | emax | k | w |
|---|---|---|---|---|---|
| 2 | 4 | 1.87 | 1 | 1 | 0.7 |
| 2.5 | 5 | 2.37 | 1.25 | 1.2 | 0.8 |
| 3 | 6 | 2.87 | 1.5 | 1.5 | 1 |
| 3.5 | 7 | 3.37 | 1.75 | 1.8 | 1.2 |
| 4 | 8 | 3.87 | 2 | 2.1 | 1.4 |
| 5 | 10 | 4.82 | 2.5 | 2.5 | 1.7 |
| 6 | 12 | 5.82 | 3 | 3 | 2 |
При подборе DIN 662 стоит обращать внимание не только на размеры, но и на механические свойства материала: временное сопротивление срезу, пластичность для качественного расклёпывания и совместимость с материалами соединяемых деталей по электрохимическому ряду, чтобы избежать контактной коррозии.
Вы можете заказать и купить заклёпки под молоток DIN 662 с полупотайной головкой по цене от 3 руб. в Санкт-Петербурге.
